
Мы используем файлы cookie, чтобы обеспечить работу сайта, анализировать трафик и показывать персонализированный контент. Вы можете принять все cookie, или отказаться от необязательных cookie-файлов.
Подробнее — в Политике использования cookie.
Сварка проволокой: суть метода и ключевые преимущества
30.10.2025
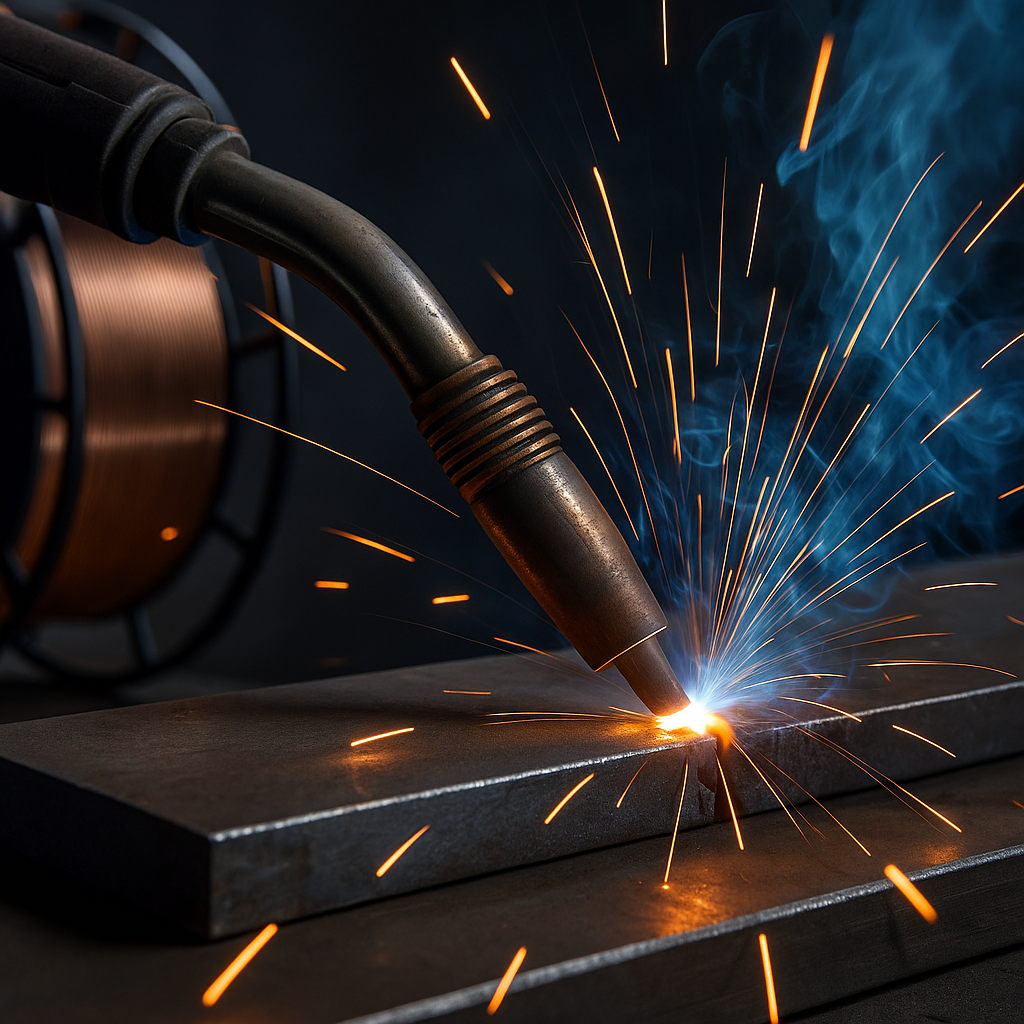
Сварка проволокой — один из самых универсальных и производительных способов соединения металлов. Она ценится за высокую скорость, стабильность дуги, минимальное количество брызг и возможность полной или частичной автоматизации. В отличие от ручной сварки электродами, здесь присадочный материал подается непрерывно, что позволяет выполнять протяжённые швы без перерывов и обеспечивает равномерное проплавление по всей длине.
Принцип работы
В процессе сварки проволока подаётся автоматически в зону дуги, где плавится и соединяет детали. Защита расплава от воздуха обеспечивается подачей газа (в MIG/MAG) или выделением газо-шлаковой смеси из флюса (в FCAW). Такая среда предотвращает окисление, улучшает формирование шва и стабилизирует дугу. При правильной настройке параметров сварка проволокой даёт плотные, аккуратные и прочные соединения без пор и подрезов.
Область применения
Метод используется в машиностроении, судостроении, производстве металлоконструкций, строительстве и авторемонте. Им соединяют листовые, профильные и массивные заготовки из углеродистых, легированных и цветных металлов. В промышленности сварка проволокой применяется в роботизированных комплексах и автоматических линиях, а в сервисных центрах — для кузовных и ремонтных работ по тонкому металлу.
Основные виды сварочной проволоки
- Сплошная (MIG/MAG) — сплошной металлический стержень без наполнителя. Применяется с подачей защитного газа (CO₂, Ar, Ar+CO₂). Оптимальна для углеродистых и низколегированных сталей, обеспечивает ровный шов и высокую скорость сварки.
- Порошковая (FCAW) — содержит флюсовую сердцевину, которая образует газ и шлак при плавлении. Бывает самозащитная (без подачи газа) и газозащитная. Отличается устойчивостью при работе на ветру и в полевых условиях.
- Нержавеющая (ER308L, ER316L) — для аустенитных и ферритных нержавеющих сталей. Сохраняет пластичность и коррозионную стойкость соединения, подходит для пищевой, химической и энергетической промышленности.
- Алюминиевая (ER4043, ER5356) — используется для алюминия и его сплавов. Требует специализированной подачи с тефлоновым каналом и гладкими роликами. При правильной подготовке поверхности образует плотный и пластичный шов.
- Специальная — медно-никелевая, бронзовая, никелевая и титаносодержащая проволока для ремонта цветных металлов, наплавки и сварки жаропрочных сталей.
Формы выпуска
Сварочная проволока поставляется на катушках и в кассетах. Для ручных и полуавтоматических аппаратов применяются катушки D200–D300 массой 1–5 кг, для промышленного оборудования — кассеты 12–30 кг. Качественная намотка предотвращает заломы и обеспечивает стабильную подачу проволоки в механизм.
Как подобрать проволоку под задачу
- По материалу: для углеродистых и низколегированных сталей — омеднённые ER70S-6 (Св-08Г2С); для нержавейки — ER308L или ER316L; для алюминия — ER4043 (Si-содержащие сплавы) или ER5356 (Mg-содержащие); для чугуна — никелевые или бронзовые присадки.
- По диаметру и току: тонкий металл (до 3 мм) — Ø0,6–0,8 мм, ток 40–80 А; конструкции 3–8 мм — Ø1,0–1,2 мм, ток 90–160 А; массивные детали — Ø1,2–1,6 мм, ток от 180 А и выше.
- По условиям: для работы в помещении — MIG/MAG с защитным газом; для наружных и монтажных условий — самозащитная FCAW.
- Маркировка: обозначает химический состав и стандарт (например, ER70S-6 — повышенное содержание Mn и Si для стабильной дуги и работы по слегка загрязнённым поверхностям).
Варианты сварочных процессов
- MIG (Metal Inert Gas) — сварка в среде инертных газов (Ar, He), применяется для алюминия, меди, нержавеющих сталей.
- MAG (Metal Active Gas) — активные газы (CO₂ или смеси Ar+CO₂), используются для сталей с глубоким проплавлением.
- FCAW (Flux-Cored Arc Welding) — сварка флюсовой проволокой, универсальна для полевых и монтажных работ.
- TIG с присадочной проволокой — аргонодуговой метод для точных и ответственных швов по нержавейке и цветным металлам.
Подготовка, техника и режимы
Перед сваркой тщательно очистите кромки от ржавчины, окалины и жира. Для толстых заготовок сделайте фаску под углом 30–45°. Держите горелку под углом 10–15° к направлению движения и обеспечивайте равномерную подачу проволоки. Следите, чтобы ванна не перегревалась и не вытекала. Примерные параметры: 0,8–1,0 мм — 50–80 А; 2–3 мм — 90–130 А; 4–6 мм — 140–180 А; свыше 8 мм — 200–260 А.
Типичные ошибки и их устранение
- Нечищеные кромки — источник пористости и включений. Поверхности должны быть полностью очищены.
- Неправильный режим — при малом токе возможен непровар, при большом — прожоги и повышенная хрупкость шва.
- Нестабильная подача проволоки — ведёт к колебаниям дуги и брызгам. Проверяйте чистоту канала и исправность роликов.
- Ошибки в технике — слишком вертикальная горелка, резкое ускорение или остановка, незаполненный кратер в начале/конце шва.
Большинство дефектов можно устранить зачисткой и повторным проходом. Непровары — раскрываются и завариваются заново, прожоги подвариваются импульсами, а при пористости участок удаляют и выполняют новый шов. Для выбора оптимальных сварочных материалов и оборудования посетите каталог Timotek — здесь представлены сертифицированные проволоки и аппараты для MIG/MAG, TIG и FCAW.