
Мы используем файлы cookie, чтобы обеспечить работу сайта, анализировать трафик и показывать персонализированный контент. Вы можете принять все cookie, или отказаться от необязательных cookie-файлов.
Подробнее — в Политике использования cookie.
Главная
»
Статьи и обзоры
»
Как правильно сваривать арматуру: технологии, режимы и проверка прочности
Как правильно сваривать арматуру: технологии, режимы и проверка прочности
23.10.2025
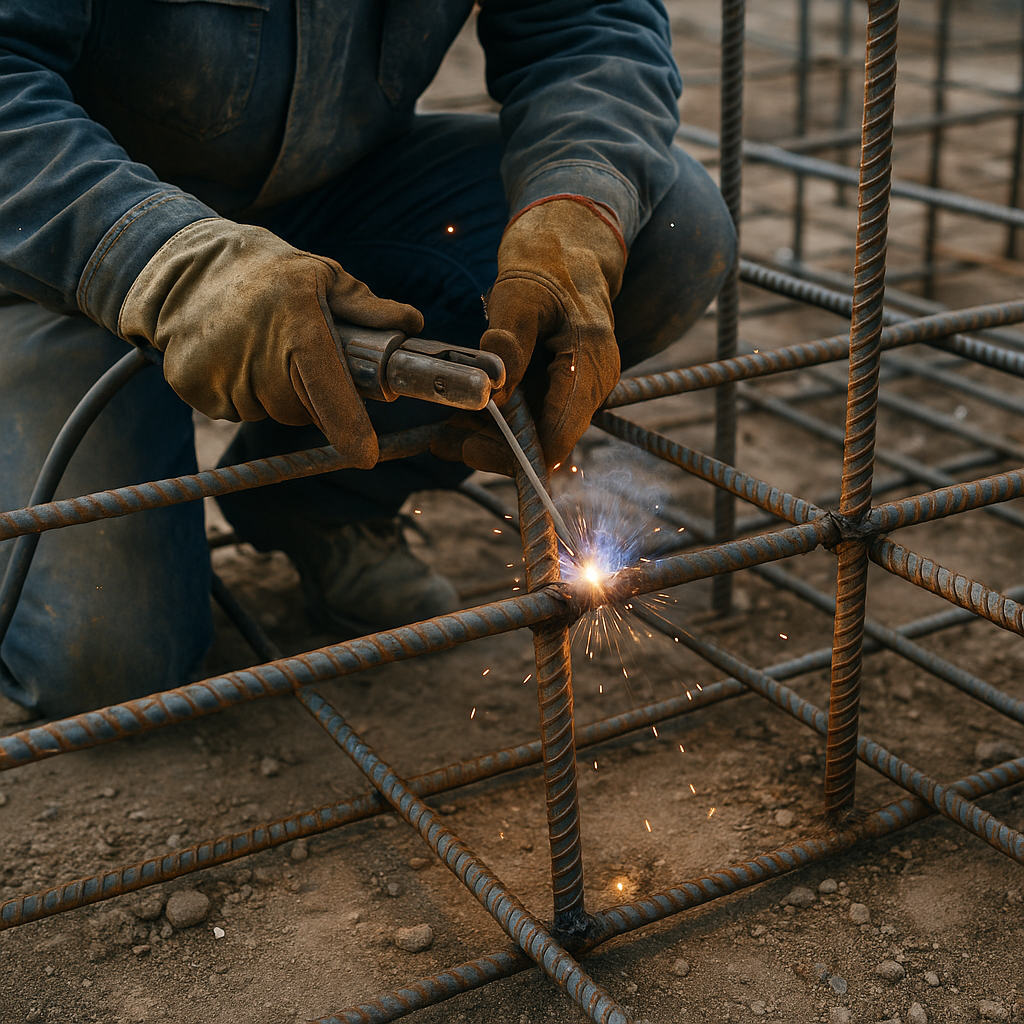
Арматура — это основной элемент железобетонных конструкций. Её задача — удерживать форму бетона, воспринимать растягивающие нагрузки и передавать усилия между элементами каркаса. В местах, где проволочная вязка уже не обеспечивает достаточной жёсткости, применяется сварка. Сварные соединения позволяют собрать узел быстрее, сделать его компактнее и снизить расход стали на нахлёсты. Однако процесс требует соблюдения технологии, поскольку арматура чувствительна к перегреву и имеет ребристую поверхность.
Что представляет собой арматура
Арматура — это стальной стержень диаметром от 6 до 40 мм с гладкой или ребристой поверхностью. В строительстве применяются классы A240, A400, A500 и др., при этом сварке подлежат только стали с индексом «С» (например, A500C), гарантирующие устойчивость к термическому воздействию. Для каркасов используют продольные стержни, поперечные хомуты, Т-образные и крестовые соединения, а также стыки с закладными деталями.
Основные методы сварки арматуры
Полуавтоматическая сварка (MIG/MAG)
Один из самых удобных способов — полуавтоматическая сварка в среде защитного газа. Применяется проволока диаметром 0,8–1,2 мм (Св-08Г2С / ER70S-6), газ — CO₂ или смесь Ar+CO₂. Метод подходит для изготовления сеток, стоек, хомутов и узлов «внахлёст».
- Ø8–12 мм: 110–160 А, 17–20 В, подача 5–7 м/мин;
- Ø14–20 мм: 160–220 А, 20–23 В, подача 7–9 м/мин.
Сварка ведётся короткой дугой. Лучше использовать минимальные колебания («ёлочку») и накладывать два коротких валика с противоположных сторон — так обеспечивается равномерный провар рёбер и отсутствие подрезов. MIG/MAG применяется при сборке каркасов на стройплощадках и в арматурных цехах.
Аргонодуговая сварка (TIG)
Метод TIG используют для ответственных точечных узлов и нержавеющих выпусков. Рабочие токи — 60–120 А, электрод вольфрамовый Ø1,6–2,4 мм, присадка по составу основного металла. Технология обеспечивает минимальное разбрызгивание и аккуратный внешний вид шва, что важно на объектах с повышенными требованиями к качеству и акустике.
Ручная дуговая сварка (РДС)
Наиболее универсальный способ — сварка покрытыми электродами. Используются электроды Ø3,2–4,0 мм типов E42–E50 (МР-3, УОНИ-13/55, ОЗС-12 и аналоги). Сварка ведётся постоянным током обратной полярности (DC+), короткой дугой.
- Ø3,2 мм — ток 90–120 А;
- Ø4,0 мм — ток 130–170 А.
Сварку выполняют короткими участками (10–20 мм) с паузами для охлаждения. В холодную или влажную погоду применяют сухие, низководородные электроды, предварительно прокалённые при 300–350 °C.
Подготовка арматуры к сварке
Перед началом необходимо убедиться, что марка стали допускает сварку (наличие индекса «С»). Зоны сварки очищают на 10–15 мм вокруг шва до металлического блеска, удаляют цементное молочко, окалину, ржавчину и жир. При температуре ниже +5 °C арматуру предварительно прогревают до 80–120 °C, чтобы избежать образования холодных трещин. Торцы при стыковке подрезают под прямым углом, а детали фиксируют прихватками длиной 10–15 мм через каждые 150–200 мм.
Порядок сварки узла
- Выполнить прихватки, проверить геометрию и соосность стержней.
- Первый проход — короткой дугой, равномерно расплавляя рёбра арматуры.
- Формировать валик, охватывающий стержень на 120–150°; при необходимости выполнить второй проход с противоположной стороны.
- Для арматуры Ø20 мм и более использовать многопроходную технику — несколько узких валиков вместо одного широкого.
- Давать паузы между проходами для охлаждения металла и предотвращения перегрева.
- После сварки зачистить шов, удалить брызги и проверить наличие подрезов.
Контроль качества сварных соединений
Сначала проводят визуальный осмотр: шов должен быть равномерным, без пор, трещин и кратеров. Затем выполняют испытания — изгиб под углом 30–40°, при котором деформация должна происходить по телу стержня, а не по линии шва. В цеховых условиях применяют капиллярный или магнитопорошковый контроль для выявления микротрещин.
Преимущества и ограничения сварки арматуры
Плюсы:
- Жёсткие соединения без длинных нахлёстов, экономия стали.
- Сокращение времени сборки каркаса.
- Возможность заводского производства типовых рам и сеток.
Минусы:
- Чувствительность к марке стали и температурным условиям.
- Риск образования холодных трещин при сырости и низких температурах.
- В некоторых случаях требуется согласование с проектировщиком — особенно для растянутых зон.
Сварные арматурные соединения значительно ускоряют монтаж и делают конструкции компактнее. Но надёжность зависит от правильного выбора режима и марки стали. При соблюдении технологии и проведении контроля качества весь каркас работает предсказуемо и выдерживает расчётные нагрузки без снижения прочности бетона.